

برش و حکاکی چوب با لیزر چطور کار میکند
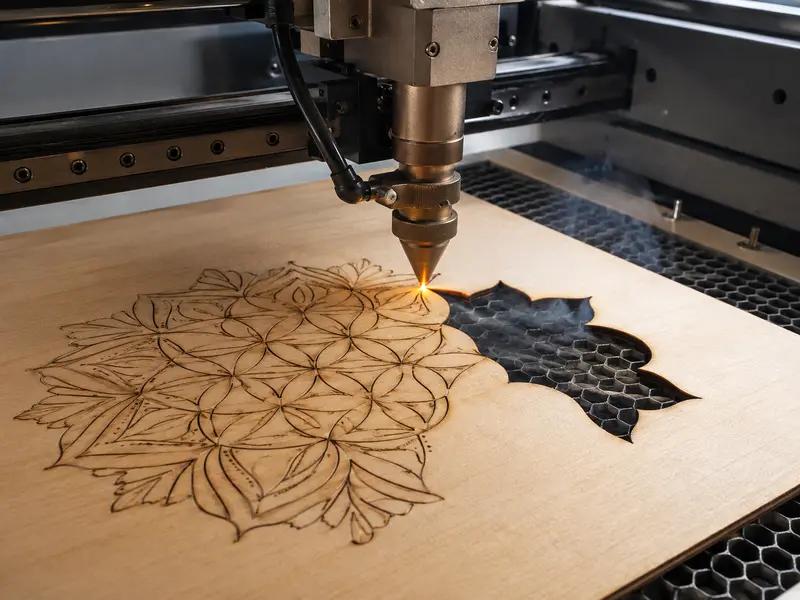
برش و حکاکی چوب هر دو با یک دستگاه و یک پرتو انجام میشوند و تفاوتشان فقط در تنظیم توان و سرعت است. در برش، پرتو با توان بالا و سرعت متناسب، چوب را تا انتها میبُرد و قطعه را جدا میکند. در حکاکی، توان بسیار کمتر (اغلب در حدود ۱۰ تا ۲۰ درصد توان کامل) با سرعت بیشتر فقط سطح چوب را میسوزاند و طرح روی آن مینشیند بدون اینکه بریده شود.
همین انعطاف است که لیزر را برای کار چوب اینقدر ارزشمند میکند: با یک ماشین میتوانید هم قطعهی جعبه را ببُرید، هم رویش لوگو و طرح حک کنید، بدون قالب و بدون تعویض ابزار. اما رسیدن به کیفیت حرفهای، به شناختِ چند عامل کلیدی نیاز دارد که در ادامه یکبهیک میبینیم: نوع چوب، توان و سرعت، هوای کمکی، فوکوس و مکش دود.
کدام چوبها برای کار با لیزر مناسبترند
یک اشتباه رایج این است که «چوب» را یک مادهی واحد در نظر بگیریم. در واقع چگالی، رطوبت، رزین و (در MDF و پلایوود) نوع چسب، رفتار برش را کاملاً عوض میکنند. جدول زیر رفتار چوبهای رایج را در برابر لیزر نشان میدهد.
| نوع چوب | رفتار در برش | نکته |
| چوبهای سبک (بید، صنوبر) | برش تمیز و یکنواخت | آسانترین چوبها، کمترین سوختگی |
| MDF | برش یکدست و سریع | دود و بوی زیاد؛ نیاز به مکش قوی |
| تختهی سهلا (پلایوود) | متغیر، بسته به چسب و لایهها | احتمال سوختن لایهی چسب و جداشدگی |
| چوب سخت (بلوط، گردو) | به توان بیشتری نیاز دارد | حکاکی زیبا؛ برش کندتر |
| کاج و چوب رزیندار | مستعد شعلهور شدن موضعی | سرعت کمتر یا هوای کمکی قویتر لازم است |
یک نکتهی مهم که کمتر گفته میشود: بزرگترین متغیر در کار چوب، نوع چوب نیست، بلکه خودِ همان قطعه است. گره، تغییر جهت رگه و اختلاف چگالی در یک تخته میتواند نتیجه را ناهمگون کند. برای همین همیشه اول روی یک گوشهی کوچک تست بگیرید. در MDF و پلایوود هم کیفیت ورق و چسب از یک بسته تا بستهی دیگر فرق میکند، پس برای هر بستهی جدید یک تست کوچک بگیرید.
تنظیم توان و سرعت بر اساس ضخامت
مهمترین دو پارامتر در کار چوب، توان و سرعتاند و این دو به هم وابستهاند. قاعدهی کلی این است که برای برش، توان کافی و سرعتی که در یک عبور کامل ببُرد را پیدا کنید؛ سرعت خیلی کم یعنی حرارت بیشتر روی لبه و سوختگی، و سرعت خیلی زیاد یعنی برش ناقص. جدول زیر مقادیر مرجعِ تقریبی برای یک دستگاه حدود ۸۰ وات را نشان میدهد؛ اینها نقطهی شروع تستاند، نه عدد قطعی.
| ماده و ضخامت | سرعت مرجع تقریبی (۸۰ وات) | نکته |
| چوب ۳ میل | حدود ۱۸ تا ۲۰ میلیمتر بر ثانیه | در یک عبور، لبهی تمیز |
| ام دی اف ۳ میل | حدود ۳۰ میلیمتر بر ثانیه | بهخاطر چگالی یکنواخت، سریعتر از چوب |
| پلایوود ۶ میل | حدود ۸ تا ۹ میلیمتر بر ثانیه | لایهی چسب سرعت را پایین میآورد |
| چوب ۱۰ میل | مرز عبور تکپاس؛ توان ۸۰ وات به بالا | برای تولید منظم، توان بالاتر بهتر است |
این مقادیر با فرض حدود ۹۰ درصد توان، هوای کمکی استاندارد و فوکوس روی سطح ماده است. برای چوب سخت مثل بلوط و گردو، کار را از حدود نصف این سرعتها شروع کنید. یک اصل طلایی که بیشتر تازهکارها رعایت نمیکنند: قبل از کمکردن سرعت، توان را بازبینی کنید و بیجهت توان را بالا نبرید؛ توان اضافی بیشتر از آنکه کمک کند، سوختگی میسازد. هدف، بالاترین سرعتی است که هنوز برش تمیز میدهد.
چرا MDF و پلایوود متفاوت رفتار میکنند
MDF از الیاف ریز چوب و رزین ساخته شده و چگالیاش کاملاً یکنواخت است؛ به همین دلیل برشش صاف و قابلپیشبینی است و اغلب سریعتر از چوب طبیعیِ همضخامت بریده میشود. اما همین رزین باعث میشود MDF هنگام برش دود غلیظ و بوی زیادی تولید کند و لبهاش تیره شود.
پلایوود داستان دیگری دارد. چون از چند لایه چوب بهعلاوهی چسب ساخته شده، چگالیاش یکنواخت نیست؛ لایهی چسب به انرژی بیشتری برای برش نیاز دارد، ممکن است بسوزد، یا لبه دچار جداشدگی (delamination) شود. برای همین پلایوود را با سرعت کمی کمتر از چوب سبکِ همضخامت شروع کنید و اگر سوختگی یا برش ناقص دیدید، سرعت را کمی پایین بیاورید و از فعال بودن هوای کمکی مطمئن شوید. کیفیت پلایوود هم بسیار متغیر است؛ ورق ارزان اغلب حفرههای داخلی و چسب بیکیفیت دارد که نتیجه را خراب میکند.
نقش هوای کمکی؛ گاهی مهمتر از توان
یکی از مهمترین حقایقی که در کار چوب کمتر جدی گرفته میشود این است: جریان هوا بهاندازهی توان اهمیت دارد. هوای کمکی (Air Assist) جریانی از هوا روی نقطهی برش است که دود و گازهای حاصل از احتراق را کنار میزند، شعلهور شدن را مهار میکند و سوختگی لبه را بهشکل محسوسی کم میکند. بسیاری از دستگاههای ۶۰ وات فقط بهخاطر هوای کمکیِ ضعیف بد میبرند، نه بهخاطر کمبود توان.
نکتهی ظریف این است که «هوای بیشتر همیشه بهتر» هم درست نیست؛ جریان هوای متعادل و پایدار بهترین نتیجه را میدهد. هوای بیش از حد قوی میتواند شعله را روی سطح پخش کند. تأمین هوای کمکی معمولاً با یک پمپ هوا انجام میشود؛ اگر میخواهید کیفیت لبهی کارتان را بالا ببرید، سلامت سیستم هوای کمکی را جدی بگیرید.
فوکوس و لنز؛ نقطهای که خیلیها فراموش میکنند
فوکوس در کار چوب قابلچشمپوشی نیست. حتی کمی خارجشدن از فوکوس، ناحیهی تحت تأثیر حرارت را بزرگتر میکند و لبهها را تیرهتر و پهنتر میسازد. برای برش، فوکوس معمولاً روی سطح ماده تنظیم میشود و باید در سراسر ورق درست بماند؛ اگر تخته تاب برداشته یا ضخامتش ناهمگون است، با وزنه یا آهنربا صافش کنید.
کیفیت و تمیزی لنز کانونی هم مستقیماً روی نتیجه اثر دارد. دودِ کار چوب روی لنز و آینه مینشیند و پرتو را پخش میکند؛ نتیجهاش برش ضعیفتر و لبهی تیرهتر است. لنز کدر یکی از شایعترین دلایلی است که کاربر گمان میکند دستگاهش کمتوان شده، در حالی که فقط اپتیک نیاز به تمیزکاری دارد. همینطور هد لیزر باید سالم و درست تنظیم باشد تا پرتو دقیق روی نقطهی برش بنشیند.
چطور از سوختگی لبهی چوب جلوگیری کنیم
تیرگی لبهی چوب و MDF تا حدی طبیعت کار با حرارت است، اما با چند کار میتوان آن را به حداقل رساند:
- هوای کمکی و مکش خوب: مهمترین عامل؛ دود و حرارت را از محل برش دور میکند و سوختگی را کم میکند.
- سرعت درست، نه توان زیاد: سرعت خیلی کم یا توان اضافی، بیشترین سوختگی را میسازد؛ بالاترین سرعتِ برشِ تمیز را پیدا کنید.
- ماسکینگ (نوار پوششی): چسباندن نوار ماسک روی سطح، بهویژه روی چوبهای روشن مثل افرا و توس، از لکهی دود جلوگیری میکند و تمیزکاری را ساده میکند.
- فوکوس دقیق: فوکوس درست، ناحیهی حرارتی را کوچک و لبه را تمیز نگه میدارد.
- نوع میز مناسب: میز نامناسب میتواند پشت قطعه لک بیندازد (در ادامه توضیح داده شده).
مکش دود و ایمنی؛ بهخصوص برای MDF
برش چوب و بهویژه MDF دود و ذرات معلق زیادی تولید میکند و این فقط یک مسئلهی راحتی نیست، یک موضوع ایمنی و کیفیت است. MDF بهخاطر رزینهای نگهدارندهاش میتواند بخارات حاوی فرمالدهید تولید کند؛ برای همین کار مداوم با MDF در فضای بسته و بدون تهویه توصیه نمیشود و خروجی دود بهتر است به بیرون کارگاه هدایت شود.
یک مکندهی دود مناسب هم محیط را سالم نگه میدارد و هم کیفیت کار را بالا میبرد، چون دودِ معلق در محفظه میتواند جلوی پرتو را بگیرد و قطعات نوری را کثیف کند. برای دستگاههای بزرگتر یا کار سنگینتر، مکندههای پرقدرتتر لازم است؛ مدلها را میتوانید در دستهی سیستم هوا و مکش دود ببینید. یک هشدار ایمنی مهم: برخی پلایوودها یا ورقهای نامشخص از چسبهای حاوی PVC استفاده میکنند که هنگام برش گاز سمی و خورنده تولید میکنند؛ ورق با جنس چسب نامعلوم را برش نزنید.
نوع میز کار و اثرش بر کیفیت لبه
نوع میزی که قطعه روی آن قرار میگیرد، روی کیفیت پشتِ کار اثر دارد. دو نوع رایج، میز لانهزنبوری و میز شمشیری (تیغهای) هستند. میز لانهزنبوری از قطعات نازک و ورقهای کوچک خوب پشتیبانی میکند و برای کار ظریف مناسب است، اما در برشهای کامل روی چوب ضخیم، گاهی بازتاب پرتو از سطح میز، پشتِ قطعه را لک میاندازد.
میز شمشیری که از تیغههای افقی با فاصله ساخته شده، برای چوب ضخیم و برش کامل، لک پشتِ کار را کمتر میکند چون سطح تماس کمتری با قطعه دارد. انتخاب بین این دو به نوع غالبِ کار شما بستگی دارد؛ خیلی از کارگاهها هر دو را دارند و بسته به پروژه عوض میکنند.
روش تست و رسیدن به نتیجهی تکرارپذیر
بهجای حدسزدن تنظیمات، از یک روش ساده و حرفهای استفاده کنید: جدول تست (Test Grid). یک شبکهی کوچک بسازید که در آن سرعت و توان در چند مقدار مختلف روی همان چوب امتحان شوند؛ با تغییرات کوچک (مثلاً پلههای ۵ درصد) پیش بروید تا بهترین ترکیب را پیدا کنید. ده دقیقه تستِ منظم، ساعتها دوبارهکاری و دورریز را حذف میکند.
وقتی به تنظیم خوب رسیدید، آن را ذخیره کنید و کنارش یادداشت بگذارید (نوع چوب، ضخامت، بسته). این آرشیوِ تنظیمات باعث میشود دفعهی بعد سریع به همان کیفیت برسید و اگر روزی کیفیت افت کرد، بلافاصله بفهمید انحراف از حالت عادی است. تکرارپذیری یک فرایند است، نه شانس: تنظیمات ذخیرهشده، اپتیک تمیز و خنککاری پایدار، سه پایهی کیفیت یکنواختاند.
نگهداری برای کیفیت پایدار کار چوب
چون کار چوب دود و رزین زیادی تولید میکند، نگهداری منظم برای حفظ کیفیت اهمیت ویژهای دارد:
- تمیزکاری اپتیک: لنز و آینه را مرتب تمیز کنید؛ دودِ چوب سریع روی آنها مینشیند و کیفیت را پایین میآورد.
- خنککاری پایدار: افت توان یا نوسان دما مستقیم روی یکنواختی برش اثر میگذارد؛ یک چیلر سالم کیفیت را ثابت نگه میدارد.
- سلامت تیوب: افت تدریجی توان تیوب باعث میشود برشی که قبلاً یکپاس بود، چندپاس شود؛ سلامت تیوب را پایش کنید.
- مکش و هوای کمکی: فیلتر و مسیر مکش را تمیز نگه دارید تا قدرت تخلیهی دود حفظ شود.
- تمیزی میز و ریل: خردهچوب و گردوغبار روی ریل، دقت حرکت را کم میکند.
برای مقایسهی مدلهای دستگاه مناسب کار چوب و سایر متریالهای غیرفلز، میتوانید صفحهی دستگاه برش لیزر غیرفلز را هم ببینید.
سوالات متداول
چه توانی برای برش چوب مناسب است؟
به ضخامت و نوع چوب بستگی دارد. برای چوب و MDF نازک و کار ظریف، توان متوسط کافی است؛ برای برش منظم چوب و MDF حدود ۱۰ میل و بالاتر، توان ۸۰ وات به بالا توصیه میشود تا در یک عبور و بدون سوختگی زیاد بریده شود. برای چوب سخت مثل بلوط، توان بیشتری لازم است.
چرا لبهی برش چوب من سیاه و سوخته میشود؟
شایعترین دلایل، سرعت خیلی کم، توان بیش از حد، هوای کمکی ضعیف یا فوکوس نادرست است. با پیداکردن بالاترین سرعتِ برشِ تمیز، هوای کمکی خوب و فوکوس دقیق میتوان سوختگی را به حداقل رساند. روی چوبهای روشن، ماسکینگ سطح هم کمک زیادی میکند.
چرا MDF سریعتر از چوب طبیعی بریده میشود؟
چون MDF از الیاف ریز و رزین با چگالی یکنواخت ساخته شده و لیزر با ساختاری یکدست برخورد میکند، برشش صافتر و سریعتر است. اما همین رزین باعث دود غلیظ و بوی زیاد میشود، پس مکش قوی و تهویه برای MDF ضروریتر است.
چرا یک ورق پلایوود تمیز میبُرد و ورق بعدی میسوزد؟
پلایوود از لایههای چوب و چسب ساخته شده و کیفیت چسب، چگالی روکش و حفرههای داخلی از بستهای تا بستهی دیگر فرق میکند. حتی از یک تأمینکننده هم ممکن است دو بسته متفاوت رفتار کنند. برای هر بستهی جدید یک تست کوچک بگیرید و تنظیمات را ذخیره کنید.
آیا هوای کمکی واقعاً به کیفیت برش کمک میکند؟
بله، هوای کمکی یکی از مهمترین عوامل کیفیت در کار چوب است. جریان هوا دود و گاز را از محل برش کنار میزند، شعلهور شدن را مهار میکند و سوختگی لبه را کم میکند. خیلی وقتها برش ضعیف بهجای کمبود توان، از هوای کمکی ضعیف است.
آیا همین دستگاه روی چوب حکاکی هم میکند؟
بله، تفاوت برش و حکاکی فقط در تنظیم توان و سرعت است. با توان کم (حدود ۱۰ تا ۲۰ درصد) و سرعت بیشتر، دستگاه سطح چوب را حک میکند بدون اینکه ببُرد. پس با یک دستگاه هم قطعه را میبرید و هم رویش طرح و لوگو حک میکنید.
چرا برش من ناقص است و تا انتها نمیبرد؟
معمولاً یعنی سرعت زیاد است، هوای کمکی خاموش است، فوکوس درست نیست یا لنز کثیف است. اول از تمیزی لنز و درستی فوکوس مطمئن شوید، هوای کمکی را فعال کنید و سرعت را کمی کم کنید. اگر تخته تاب دارد، آن را صاف کنید تا فاصلهی فوکوس در همهجا یکسان بماند.
جمعبندی: کیفیت کار چوب با لیزر، بیش از آنکه به یک عدد جادویی بستگی داشته باشد، به تعادل چند عامل وابسته است: نوع چوب، تنظیم درست توان و سرعت، هوای کمکی، فوکوس و مکش دود. با تست منظم، اپتیک تمیز و خنککاری پایدار، به نتیجهی تکرارپذیر و حرفهای میرسید. برای دیدن دستگاه مناسب کار چوب، صفحهی دستگاه برش لیزر چوب و MDF را ببینید.


 شارژ تیوب لیزر
 تعمیر دستگاه لیزر
 خدمات حکاکی لیزر
 خدمات برش لیزر

 مقالات
 نرم افزار ها
 طرح لیزر رایگان
 ابزارها


