

لنز لیزر CO2 آخرین قطعه اپتیکی پیش از سطح کار است. پرتو پس از خروج از تیوب و عبور از آینهها، وارد هد میشود و لنز آن را در یک ناحیه کوچک متمرکز میکند. کیفیت برش، ظرافت حکاکی و حتی مقدار توانی که واقعاً به قطعه میرسد، به وضعیت همین قطعه وابسته است؛ اما هر افت کیفیتی هم به معنی خرابی لنز نیست. فوکوس اشتباه، آینههای آلوده، همراستایی نامناسب، گرفتگی نازل و ضعف ایر اسیست میتوانند دقیقاً نشانههای مشابهی بسازند.
در این راهنما میبینید فاصله کانونی واقعاً چه تغییری در نقطه پرتو و محدوده فوکوس ایجاد میکند، لنز ۱.۵، ۲، ۲.۵ یا ۴ اینچ برای چه کاری مناسبتر است، چطور فوکوس واقعی دستگاه را پیدا کنید و چه زمانی تمیزکاری کافی نیست و باید لنز را تعویض کرد.
خلاصه کاربردی: برای بیشتر دستگاههای تخت برش و حکاکی، لنز ۲ اینچ نقطه شروع متعادلی است؛ نه به این معنی که برای هر کار بهترین انتخاب است. حکاکی بسیار ظریف معمولاً از لنز کوتاهتر سود میبرد و برش ضخیم یا قطعهای که کاملاً تخت نیست، به محدوده فوکوس لنز بلندتر نیاز دارد. عدد نهایی باید با تست روی همان دستگاه و همان ماده تأیید شود.
لنز لیزر CO2 چیست و دقیقاً چه کاری انجام میدهد؟
پرتوی خروجی تیوب CO2 پیش از رسیدن به لنز، قطر چند میلیمتری دارد و برای برش یا حکاکی دقیق مناسب نیست. لنز مثبت، مسیر پرتو را همگرا میکند تا شعاع آن در نقطهای به کمترین مقدار برسد. این ناحیه در اپتیک لیزر «کمر پرتو» یا Beam Waist نام دارد. هرچه نقطه کوچکتر باشد، توان روی سطح کوچکتری پخش میشود و چگالی توان بالاتر میرود.
این نقطه در عمل یک نقطه ریاضی و بیضخامت نیست. پرتو پیش از فوکوس باریک میشود و پس از آن دوباره باز میشود. بخشی از مسیر که قطر پرتو هنوز برای انجام کار قابل قبول است، محدوده فوکوس یا Focal Tolerance نامیده میشود. همین ویژگی توضیح میدهد چرا یک لنز میتواند روی خطوط ریز عالی باشد اما در برش یک ورق ضخیم، دیوارهای مایل یا برشی ناپایدار ایجاد کند.
جنس لنز CO2؛ چرا بیشتر لنزها از ZnSe ساخته میشوند؟
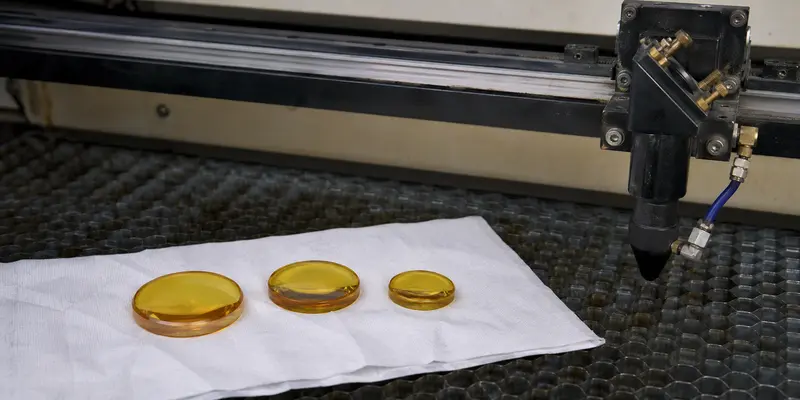
بیشتر دستگاههای برش و حکاکی CO2 رایج با طول موج حدود ۱۰.۶ میکرومتر کار میکنند. شیشه معمولی این طول موج فروسرخ را بهخوبی عبور نمیدهد؛ به همین دلیل لنزها معمولاً از سلنید روی یا ZnSe ساخته میشوند. ZnSe در این محدوده جذب کمی دارد و در برابر شوک حرارتی عملکرد مناسبی نشان میدهد. رنگ زرد یا کهربایی لنزهای متداول هم از ویژگیهای همین ماده است، نه پوشش طلایی.
ZnSe تنها انتخاب ممکن نیست. در بعضی اپتیکهای تخصصی از موادی مانند گالیوم آرسناید استفاده میشود، اما برای دستگاههای معمول حکاکی و برش، ZnSe رایجترین گزینه است. شکل لنز نیز یکسان نیست؛ لنز میتواند تختـمحدب، منیسک یا آسفریک باشد. شرکت Coherent لنز منیسک را برای ZnSe فرم تکالمانی مناسبی معرفی میکند، چون نسبت به لنز تختـمحدب میتواند ابیراهی کمتر و نقطه فوکوس کوچکتری ایجاد کند. با این حال، جایگزینی یک شکل با شکل دیگر فقط بر اساس قطر و فاصله کانونی کار درستی نیست؛ طراحی هولدر و جهت نصب هم باید سازگار باشد.
پوشش ضدبازتاب چه اثری دارد؟
دو سطح لنز بخشی از پرتو را بازتاب میدهند. پوشش ضدبازتاب یا AR برای محدوده طول موج مشخص ساخته میشود تا این بازتاب و اتلاف را کاهش دهد. پس عبارت «لنز ZnSe» بهتنهایی مشخصات کامل نیست؛ باید پوشش آن نیز برای طول موج دستگاه مناسب باشد. بیشتر تیوبهای شیشهای رایج نزدیک ۱۰.۶ میکرومتر کار میکنند، اما طبق مستندات اپتیکهای CO2 شرکت Coherent، سامانههای CO2 میتوانند در طول موجهایی مانند ۹.۳، ۹.۴، ۹.۶ یا ۱۰.۲ میکرومتر هم طراحی شوند. اگر دستگاه یا منبع لیزر شما طول موج متفاوتی دارد، پوشش ۱۰.۶ میکرومتر را بدون بررسی انتخاب نکنید.
آلودگی روی پوشش موضوع کوچکی نیست. دوده، بخار چسب و ذرات حاصل از برش میتوانند انرژی لیزر را جذب کنند، دمای موضعی لنز را بالا ببرند و به پوشش آسیب بزنند. لنزی که ظاهراً فقط یک لکه کوچک دارد ممکن است زیر تابش پرقدرت سریعتر خراب شود. برای مشاهده مشخصات و مدلهای این قطعه میتوانید به دسته لنز لیزر مراجعه کنید.
فاصله کانونی لنز لیزر CO2 یعنی چه؟
فاصله کانونی که معمولاً با واحد اینچ یا میلیمتر روی لنز یا بستهبندی نوشته میشود، یک مشخصه اپتیکی است. برای نمونه، ۱.۵ اینچ برابر ۳۸.۱ میلیمتر، ۲ اینچ برابر ۵۰.۸ میلیمتر، ۲.۵ اینچ برابر ۶۳.۵ میلیمتر و ۴ اینچ برابر ۱۰۱.۶ میلیمتر است.
فاصله کانونی لنز را با فاصله نوک نازل تا سطح کار یکی نگیرید. عدد حکشده معمولاً فاصله کانونی مؤثر لنز است؛ اما فاصله کاری قابل اندازهگیری به شکل لنز، ضخامت آن، محل نشستن لنز در تیوب و طول نازل بستگی دارد. برای همین ممکن است دو هد با لنز ۲ اینچ، گیج فوکوس یا فاصله نازل متفاوتی داشته باشند.
در شرایطی که قطر پرتو ورودی و کیفیت آن ثابت باشد، لنز کوتاهتر معمولاً نقطه کوچکتری میسازد و جزئیات بیشتری میدهد، اما محدوده فوکوس آن کوتاهتر است. لنز بلندتر نقطه بزرگتری دارد، در عوض پرتو در مسیر طولانیتری نزدیک به فوکوس باقی میماند. این همان بدهبستان اصلی بین وضوح و تحمل فوکوس است.
عدد فاصله کانونی همه داستان نیست. اندازه واقعی نقطه به قطر پرتویی که لنز را پُر میکند، کیفیت پرتو یا M²، طول موج، طراحی لنز و همراستایی مسیر نیز وابسته است. بنابراین دو دستگاه با لنز ۲ اینچ لزوماً عرض خط یکسانی ندارند.
مقایسه لنزهای ۱.۵، ۲، ۲.۵ و ۴ اینچ
جدول زیر راهنمای انتخاب است، نه تضمین ضخامت برش. توان واقعی تیوب، نوع و چگالی ماده، کیفیت پرتو، ایر اسیست، سرعت، تمیزی اپتیک و طراحی هد میتوانند نتیجه را کاملاً تغییر دهند.
| فاصله کانونی | رفتار معمول | کاربرد مناسبتر | محدودیت مهم |
| ۱.۵ اینچ ۳۸.۱ mm |
نقطه کوچک و محدوده فوکوس کوتاه | متن ریز، جزئیات زیاد، خطوط باریک و مواد نازک و تخت | به تابداشتن ورق و خطای ارتفاع حساستر است؛ فاصله نازل تا کار هم کمتر میشود |
| ۲ اینچ ۵۰.۸ mm |
تعادل مناسب میان اندازه نقطه و محدوده فوکوس | حکاکی عمومی و بیشتر برشهای روزمره کارگاهی | برای ظریفترین حکاکی یا برشهای واقعاً ضخیم، انتخاب تخصصی محسوب نمیشود |
| ۲.۵ اینچ ۶۳.۵ mm |
محدوده فوکوس و فاصله کاری بیشتر با نقطهای کمی بزرگتر | برش متوسط تا ضخیم، سطح کمی ناصاف و کاربردهایی که کلیرنس بیشتر لازم دارند | جزئیات حکاکی معمولاً از لنز کوتاه کمتر است |
| ۴ اینچ ۱۰۱.۶ mm |
محدوده فوکوس و فاصله آزاد زیاد، نقطه بزرگتر | فوم، قطعات دارای اختلاف ارتفاع، بعضی برشهای ضخیم و کارهای کمجزئیات | چگالی توان کمتر و عرض خط بیشتر؛ برای حکاکی ظریف مناسب نیست |
برای درک مقیاس این تفاوت، دفترچه یک مدل مشخص از Universal Laser Systems برای لنز ۱.۵ اینچ نقطه تقریبی ۰.۰۷۶ میلیمتر و بازه فوکوس مؤثر حدود ±۱.۹۱ میلیمتر گزارش میکند؛ در همان دستگاه، لنز ۴ اینچ نقطه حدود ۰.۳۳۰ میلیمتر و بازه حدود ±۵.۰۸ میلیمتر دارد. این اعداد نمونهاند و نباید برای همه تیوبها و هدهای بازار بهعنوان مشخصات قطعی استفاده شوند.
برای حکاکی و برش کدام فاصله کانونی مناسبتر است؟
حکاکی عکس، نوشته ریز و جزئیات ظریف
اگر ماده کاملاً تخت است و جزئیات ریز اولویت دارد، لنز ۱.۵ یا ۲ اینچ معمولاً انتخاب منطقیتری است. لنز کوتاهتر میتواند خط باریکتری ایجاد کند، اما تنها زمانی که فوکوس، همراستایی و فاصله خطوط حکاکی درست تنظیم شده باشند. بالا بردن DPI بدون توجه به اندازه نقطه، الزاماً جزئیات بیشتری نمیسازد؛ گاهی فقط خطوط روی هم میافتند و سطح بیشازحد گرم میشود.
برش روزمره چوب، MDF و اکریلیک
لنز ۲ اینچ به دلیل تعادل میان چگالی توان، جزئیات و تحمل فوکوس در بسیاری از کارگاهها لنز اصلی است. با این حال، جمله «لنز ۲ اینچ تا ضخامت مشخصی را میبُرد» بدون دانستن توان واقعی، ماده و ایر اسیست قابل اتکا نیست. MDF با چگالی بالا، پلکسی ریختهگری و پلکسی اکسترود یا دو ورق چوب همضخامت میتوانند رفتار متفاوتی داشته باشند.
برش ضخیم یا سطح دارای اختلاف ارتفاع
لنز ۲.۵ یا ۴ اینچ محدوده فوکوس بیشتری میدهد و نسبت به چند میلیمتر اختلاف ارتفاع حساسیت کمتری دارد. این مزیت در فوم، قطعات منحنی یا ورقی که کاملاً تخت نمیماند کاربردی است. نقطه بزرگتر در عوض چگالی توان را کم میکند؛ بنابراین بلندتر کردن فاصله کانونی همیشه به معنی توانایی بیشتر در برش نیست. اگر توان دستگاه برای ماده کافی نباشد، لنز بلند معجزه نمیکند.
قطعات برجسته، کاسهای یا دارای گیره
گاهی هدف از لنز بلندتر، عمق برش نیست؛ فقط به فاصله آزاد بیشتر میان نازل و قطعه نیاز دارید. در این وضعیت باید مشخص شود لنز یا تیوب هد واقعاً Clearance بیشتری ایجاد میکند و محور Z هم فضای لازم را دارد.
قطر، ضخامت و مشخصات سازگاری لنز با هد
فاصله کانونی تنها مشخصه لازم برای تعویض نیست. پیش از انتخاب جایگزین، موارد زیر را از روی لنز قبلی، دفترچه دستگاه یا اندازهگیری دقیق ثبت کنید:
- قطر بیرونی: قطرهای ۱۸، ۲۰ و ۲۵ میلیمتر در دستگاههای بازار رایجاند، اما اندازههای دیگری هم وجود دارد. اندازه را با کولیس بگیرید، نه خطکش.
- فاصله کانونی: باید با نوع کار، طول تیوب هد و محدوده حرکت محور Z سازگار باشد.
- ضخامت و فرم اپتیکی: تختـمحدب، منیسک یا فرم دیگر ممکن است محل فوکوس و نحوه نشستن در هولدر را تغییر دهد.
- طول موج و پوشش: پوشش ضدبازتاب باید برای طول موج منبع لیزر طراحی شده باشد.
- دهانه مفید: فقط قطر بیرونی مهم نیست. دهانهای که پرتو بدون برخورد از آن عبور میکند باید کافی باشد؛ برخورد پرتو به لبه هولدر یا نازل افت توان و گرمایش ایجاد میکند.
- واشر و رینگ نگهدارنده: لنز نباید در هولدر لق بزند و رینگ نیز نباید آنقدر سفت شود که به اپتیک تنش وارد کند.
قطر لنز باید با هد لیزر دستگاه بخواند. شکل و طول نازل هد هم روی فاصله کاری، جریان هوای کمکی و احتمال برخورد نازل با قطعه اثر دارد. تعویض همزمان نازل یا تیوب هد میتواند گیج فوکوس قبلی را بیاعتبار کند، حتی اگر همان لنز دوباره نصب شود.
فاصله فوکوس واقعی را چطور پیدا کنیم؟
تکیه صرف بر عدد اسمی لنز یا فاصلهای که فروشنده گفته، خطای رایجی است. مطمئنترین روش این است که نقطه بهینه را روی دستگاه خودتان پیدا و سپس برای آن یک گیج بسازید.
روش تست شیبدار یا Ramp Test
- یک تکه متریال صاف و کمخطر را با شیب ملایم زیر هد قرار دهید؛ یک سر آن پایینتر و سر دیگر بالاتر باشد.
- با توان فقط بهاندازهای که یک خط واضح ایجاد شود، خط مستقیمی در امتداد شیب بزنید. توان زیاد خط را پهن و سوخته میکند و تشخیص فوکوس را سختتر میکند.
- باریکترین و تمیزترین بخش خط را پیدا کنید. فاصله نازل تا سطح در همان نقطه، فاصله کاری عملی این ترکیب هد و لنز است.
- اندازه را ثبت کنید و یک گیج ثابت بسازید. پس از تعویض لنز، تیوب هد یا نازل، تست را تکرار کنید.
اگر محور Z موتوردار و نرمافزار سازگار دارید، ابزار Focus Test در LightBurn چند خط را در ارتفاعهای مختلف اجرا میکند تا بهترین ارتفاع مشخص شود. این تست برای تعیین فوکوس اپتیکی است؛ محل قرار دادن فوکوس داخل ضخامت ماده برای برش، مرحله جداگانهای از تنظیم فرایند است.
فوکوس روی سطح باشد یا داخل ماده؟
قانون ثابتی برای همه مواد وجود ندارد. برای حکاکی، فوکوس روی سطح معمولاً نقطه شروع درستی است. در برش، ممکن است قرار دادن فوکوس کمی داخل ضخامت، یکنواختی دیواره را بهتر کند؛ مقدار آن به ضخامت، جنس ماده، فاصله کانونی، توان و شکل مطلوب لبه بستگی دارد. چند تست با تنظیمات ثابت و ارتفاعهای متفاوت، از هر نسخه عمومی دقیقتر است.
جهت صحیح نصب لنز در هد
در بیشتر هدهایی که پرتو تقریباً موازی از بالا وارد میشود، سطح محدب لنز مثبت رو به پرتو ورودی و سطح تختتر یا مقعرتر رو به قطعه قرار میگیرد. این آرایش در لنز تختـمحدب و بسیاری از لنزهای منیسک، ابیراهی کروی را کمتر میکند. با این حال، شکل همه لنزهای CO2 یکسان نیست و طراحی بعضی کارتریجها یا هدها جهت خاص خود را دارد. دفترچه سازنده و جهت لنز قبلی بر این قاعده عمومی مقدم است.
پیش از خارجکردن لنز قدیمی، از ترتیب لنز، واشر و رینگ عکس بگیرید. لنز را روی دستمال اپتیکی تمیز بگذارید و جهت سطحها را یادداشت کنید. رینگ باید فقط بهاندازهای بسته شود که لنز حرکت نکند؛ فشار زیاد میتواند به پوشش یا خود ZnSe آسیب بزند. پس از نصب نیز قبل از شروع تولید، فوکوس و مرکز عبور پرتو از نازل را بررسی کنید.
نشانههای کثیفی، خرابی یا فوکوس نامناسب
چند عیب مختلف میتوانند نتیجهای شبیه هم بسازند. جدول زیر کمک میکند بدون تعویض عجولانه قطعه، مسیر بررسی را کوتاه کنید.
| نشانه | علتهای محتمل | اولین بررسی |
| افت تدریجی توان یا نیاز به کاهش سرعت | دوده روی لنز یا آینه، فوکوس جابهجا، آینه ناهمراستا، افت تیوب | بازرسی و تمیزکاری اپتیک، سپس تست همراستایی و فوکوس |
| برش در یک گوشه میز خوب و در گوشه دیگر ضعیف | همراستایی آینهها، تراز نبودن میز، برخورد پرتو با نازل | تست مسیر پرتو در چهار گوشه و کنترل تراز میز |
| خط حکاکی در همه جای میز پهن است | فوکوس اشتباه، لنز بلند، نصب نادرست یا کیفیت نامناسب پرتو | Ramp Test و بررسی نوع و جهت لنز |
| دیواره برش مایل یا عرض بالا و پایین متفاوت | موقعیت نامناسب فوکوس، محدوده فوکوس ناکافی، نازل خارج از مرکز | تست ارتفاعهای مختلف با تنظیمات ثابت و کنترل مرکز نازل |
| هاله، دوخطی شدن یا شکل نامتقارن نقطه | آلودگی یا آسیب اپتیک، پرتو کلیپشده، لنز کج یا آینه ناهمراستا | بازرسی دو سطح لنز و تست همراستایی با روش ایمن سازنده |
لکه مات، تغییر رنگ، نقطه سوخته، خراش، لبپریدگی یا ترک نشانه فیزیکی مهمی است. آلودگی قابل پاکشدن با تمیزکاری صحیح برطرف میشود؛ اما پوشش سوخته، حفره و خراش ترمیم نمیشوند. طبق چکلیست رسمی افت خروجی Epilog، ابتدا اپتیک تمیز و از نظر آسیب بررسی میشود، سپس همراستایی و فوکوس کنترل میشوند. این ترتیب جلوی تعویض بیدلیل تیوب یا لنز را میگیرد.
تمیز کردن لنز لیزر CO2؛ روش ایمن و مرحلهبهمرحله
پیش از شروع: دستگاه را خاموش کنید، کابل برق را جدا کنید و اجازه دهید هد و لنز خنک شوند. پرتو CO2 نامرئی است و نباید برای دیدن آلودگی، دستگاه را با درِ باز یا اینترلاک دستکاریشده روشن کرد.
- محیط و ابزار را آماده کنید. دستها تمیز باشند و ترجیحاً دستکش نیتریل یا پلاستیکی بدون پودر بپوشید. دستمال مخصوص اپتیک، سواب اپتیکی باکیفیت، محلول تأییدشده سازنده و یک سطح تمیز آماده کنید.
- چیدمان قطعات را ثبت کنید. پیش از بازکردن رینگ، از جهت لنز و محل واشر عکس بگیرید. لنز را فقط از لبه بگیرید.
- ذرات آزاد را بدون مالش بردارید. اگر گردوغبار خشک روی سطح است، از دمنده دستی اپتیک یا هوای تمیز و خشکِ تأییدشده استفاده کنید. با دهان فوت نکنید؛ قطرات ریز بزاق لکه ایجاد میکنند. هوای کمپرسور کارگاهی نیز ممکن است روغن و آب وارد کند، مگر اینکه فیلتر مناسب و کیفیت هوای لازم برای اپتیک تضمین شده باشد.
- سواب یا دستمال را مرطوب کنید. محلول را روی ابزار تمیزکاری بزنید، نه با فشار مستقیم روی لنز نصبشده. سواب نباید خشک باشد و نباید آنقدر خیس شود که مایع به لبهها و هولدر نفوذ کند.
- با فشار بسیار کم پاک کنید. برای هر عبور از بخش تمیز سواب یا دستمال تازه استفاده کنید تا ذره جمعشده دوباره روی پوشش کشیده نشود. روش حرکت را با دستور سازنده دستگاه هماهنگ کنید؛ اصل مشترک، فشار کم و جلوگیری از رفتوبرگشت آلودگی است.
- هر دو سطح را بررسی کنید. راهنمای نگهداری Epilog برای دستگاههای مربوط به خود، تمیزکردن هر دو سمت با سواب مرطوب و خشککردن با سواب تازه را توصیه میکند.
- زیر نور محیط و از زاویه مایل بازرسی کنید. هاله مایع، پرز یا لکه نباید باقی مانده باشد. هرگز برای این بازرسی لیزر را روشن نکنید.
- با همان جهت نصب کنید. واشر و رینگ را درست جا بزنید، رینگ را بیشازحد سفت نکنید و پس از بستن هد، مرکز نازل و فوکوس را کنترل کنید.
از چه محلولی استفاده کنیم؟
ایمنترین پاسخ، محلول معرفیشده در دفترچه همان دستگاه یا سازنده لنز است. نوع پوششها یکسان نیست و حلالی که برای یک اپتیک مناسب است ممکن است برای قطعه دیگر یا اجزای پلاستیکی هد مناسب نباشد. از شیشهپاککن، دستمال کاغذی، دستمال مرطوب خانگی، اسپریهای چندمنظوره و پارچه لباس استفاده نکنید. دستمال میکروفایبر مصرفشده نیز ممکن است ذرات سختی در خود نگه داشته باشد و پوشش را خط بیندازد.
لنز را هر چند وقت یکبار تمیز کنیم؟
یک عدد ثابت برای همه کارگاهها وجود ندارد. برش MDF، چوب رزیندار، لاستیک و موادی که دود یا بخار چسب زیادی تولید میکنند، بازرسی بیشتری میخواهد. در مقابل، تمیزکردن بیدلیل و مکرر هم تماس مکانیکی با پوشش را زیاد میکند. راهنمای ULS توصیه میکند اپتیک فقط وقتی آلوده است تمیز شود و هشدار میدهد تمیزکاری بیشازحد میتواند پوشش را زودتر فرسوده کند؛ بعضی مدلهای Epilog برای شرایط و طراحی خود برنامه روزانه دارند. پس برنامه دفترچه دستگاه را مبنا بگیرید و آن را با میزان دود کارتان تطبیق دهید.
یک روش عملی این است که ابتدای هر شیفت با دستگاه خاموش، سطح قابل مشاهده اپتیک را بررسی کنید و سابقه تمیزکاری داشته باشید. اگر در یک هفته کاری لنز مرتب دوده میگیرد، فقط دفعات تمیزکاری را زیاد نکنید؛ مکنده، مسیر دود، فشار ایر اسیست، نشتی تیوب هد و ارتفاع نازل را هم بررسی کنید.
چه زمانی لنز باید تعویض شود؟
لنز تاریخ انقضای ثابت ندارد. ممکن است در یک کارگاه تمیز مدت زیادی کار کند و در دستگاهی با دود برگشتی یا ایر اسیست ضعیف خیلی زود آسیب ببیند. تعویض زمانی منطقی است که یکی از این شرایط وجود داشته باشد:
- پس از تمیزکاری صحیح، لکه مات، تغییر رنگ یا هاله دائمی باقی مانده است.
- پوشش پوسته شده، سوخته یا دارای نقطههای حفرهمانند است.
- لنز خراش عمیق، لبپریدگی یا ترک دارد.
- پس از تمیزکردن کل مسیر نوری و تأیید همراستایی و فوکوس، افت کیفیت همچنان به لنز محدود میشود.
- شکل نقطه نامتقارن است و با نصب صحیح و همراستایی اصلاح نمیشود.
لنز ترکخورده یا لبپریده را دوباره زیر توان قرار ندهید. ZnSe باید با دستکش جابهجا شود؛ آن را نسابید، خرد نکنید و برای پاککردن بخش سوخته از ابزار ساینده استفاده نکنید. راهنمای جابهجایی ZnSe استفاده از دستکش لاستیکی یا پلاستیکی را توصیه میکند. قطعه آسیبدیده را طبق دستور سازنده یا ضوابط پسماند محلی تحویل دهید.
چرا لنز جدید زود کثیف یا خراب میشود؟
اگر لنز تازه در مدت کوتاهی دوباره لکه میگیرد، معمولاً مشکل فقط کیفیت لنز نیست. موارد زیر را بررسی کنید:
- ایر اسیست ضعیف یا آلوده: جریان کم اجازه میدهد دود به داخل نازل برگردد. هوای دارای آب یا روغن نیز خودش اپتیک را آلوده میکند.
- مکش ناکافی: فیلتر گرفته، مسیر طولانی با زانوی زیاد یا مکنده ضعیف، دود را اطراف هد نگه میدارد.
- ارتفاع زیاد نازل از قطعه: جریان هوا پیش از رسیدن به محل برش پخش میشود و حفاظت اپتیک کاهش مییابد.
- نشتی یا مونتاژ اشتباه هد: نبود واشر، رینگ نامناسب یا سوراخ جانبی باز میتواند مسیر ورود دود بسازد.
- همراستایی نامناسب: برخورد بخشی از پرتو به لبه نازل یا هولدر گرمایش ایجاد میکند و ذرات سوخته را به لنز برمیگرداند.
- تمیزکاری نادرست: استفاده مجدد از سواب، مالش خشک یا حلال نامناسب میتواند پوشش را آسیبپذیر کند.
هوای کمکی فقط برای کاهش سوختگی قطعه نیست؛ در طراحی درست، از اپتیک هم در برابر دود و ذرات محافظت میکند. اگر آلودگی تکرار میشود، پیدا کردن مسیر ورود دود هزینه بسیار کمتری از تعویض پیدرپی لنز دارد.
لنز بخشی از یک مسیر نوری است، نه یک قطعه مستقل
پرتو از تیوب به مجموعهای از آینهی لیزر میرسد و پس از چند بازتاب وارد هد و لنز میشود. آلودگی هر آینه بخشی از توان را کم میکند؛ خطای همراستایی نیز باعث میشود پرتو در موقعیتهای مختلف میز، مرکز لنز یا نازل را درست طی نکند.
نوع آینه هم در نگهداری و عملکرد مسیر اثر دارد؛ از جمله آینهی سیلیکونی CO2 و آینهی مولیبدن (فلزی) CO2. هنگام افت توان، بررسی فقط لنز ممکن است شما را به نتیجه اشتباه برساند. مسیر منطقی این است: تمیزی تمام اپتیکها، مرکز بودن پرتو در مسیر حرکت، عبور آزاد از نازل، فوکوس صحیح، ایر اسیست و مکش؛ بعد از این مراحل سراغ ارزیابی تیوب و منبع تغذیه بروید.
چکلیست تعویض و راهاندازی لنز جدید
- قطر، ضخامت، فاصله کانونی، فرم لنز و پوشش طول موج را با قطعه قبلی یا مشخصات هد تطبیق دهید.
- دستگاه را خاموش و از برق جدا کنید؛ لنز را با دستکش و فقط از لبه بگیرید.
- جهت لنز، واشر و رینگ را مطابق دفترچه نصب کنید و رینگ را فقط بهاندازه رفع لقی ببندید.
- بررسی کنید پرتو با روش ایمن سازنده از مرکز نازل عبور میکند و در چهار گوشه میز تغییر نامعمول ندارد.
- Ramp Test یا تست فوکوس مرحلهای اجرا و گیج جدید را ثبت کنید.
- روی یک متریال مرجع، با فایل و تنظیمات ثبتشده قبلی تست بگیرید. مقایسه با نمونه مرجع از قضاوت چشمی بدون معیار دقیقتر است.
- پس از چند کار نخست، با دستگاه خاموش لنز را برای دوده، اثر رینگ یا لقی بررسی کنید.
اشتباهات رایج در انتخاب و نگهداری لنز
- انتخاب فقط بر اساس توان تیوب: توان بهتنهایی فاصله کانونی را تعیین نمیکند؛ نوع کار و هندسه قطعه مهمترند.
- اعتماد به ضخامتهای تبلیغاتی: عددی که روی یک دستگاه و یک نوع ماده ثبت شده، تضمین عملکرد دستگاه دیگر نیست.
- اندازهگیری فاصله کانونی از نوک نازل: فاصله کاری هد با EFL نوشتهشده روی لنز یکی نیست.
- تمیزکردن با دستمال معمولی: یک خراش ریز روی پوشش ممکن است زیر توان بالا به محل جذب و خرابی تبدیل شود.
- تعویض لنز پیش از کنترل آینه و فوکوس: افت توان در گوشههای میز بیشتر به همراستایی یا تراز مرتبط است تا خرابی یکنواخت لنز.
- نصب برعکس یا سفتکردن زیاد رینگ: جهت نادرست کیفیت فوکوس را کم میکند و فشار زیاد خطر ترک یا اعوجاج را بالا میبرد.
- تمیزکاری بیشازحد: اپتیک تمیز را فقط برای رعایت یک برنامه عمومی دوباره نسایید؛ ابتدا بازرسی کنید و دستور دستگاه را مبنا قرار دهید.
سؤالات متداول درباره لنز لیزر CO2
لنز لیزر CO2 از چه جنسی است؟
بیشتر لنزهای دستگاههای برش و حکاکی CO2 از سلنید روی یا ZnSe ساخته میشوند، چون در طول موج رایج ۱۰.۶ میکرومتر جذب کمی دارد و در برابر شوک حرارتی مناسب است. پوشش ضدبازتاب لنز نیز باید با طول موج دستگاه سازگار باشد.
لنز ۲ اینچ بهتر است یا ۲.۵ اینچ؟
برای حکاکی عمومی و برشهای روزمره، ۲ اینچ معمولاً تعادل بهتری میان اندازه نقطه و محدوده فوکوس دارد. لنز ۲.۵ اینچ برای برش ضخیمتر، سطح دارای اختلاف ارتفاع یا نیاز به فاصله کاری بیشتر مناسبتر است، اما معمولاً جزئیات ریز کمتری میدهد. نتیجه را باید روی همان دستگاه آزمایش کرد.
آیا فاصله کانونی ۲ اینچ یعنی نازل باید ۵۰.۸ میلیمتر از کار فاصله داشته باشد؟
نه لزوماً. ۵۰.۸ میلیمتر فاصله کانونی اپتیکی است. فاصله نوک نازل تا سطح کار به محل لنز در هد، شکل و ضخامت لنز و طول نازل بستگی دارد. فاصله کاری واقعی را با گیج مخصوص همان هد یا تست فوکوس پیدا کنید.
سطح محدب لنز باید رو به بالا باشد یا پایین؟
در بیشتر هدهایی که پرتو موازی از بالا وارد میشود، سطح محدب رو به پرتو ورودی و سطح تختتر یا مقعرتر رو به قطعه قرار میگیرد. چون شکل لنز و طراحی هدها یکسان نیست، جهت ثبتشده لنز قبلی و دفترچه سازنده اولویت دارد.
لنز را با الکل تمیز کنیم؟
فقط اگر سازنده لنز یا دستگاه آن را برای همان پوشش تأیید کرده باشد. محلول مخصوص اپتیک و سواب یا دستمال اپتیکی تمیز، انتخاب مطمئنتری است. شیشهپاککن، دستمال کاغذی، پارچه لباس و مالش خشک مناسب نیستند.
لنز لیزر هر چند وقت یکبار باید تمیز شود؟
به دستگاه و میزان دود بستگی دارد. دستور دفترچه دستگاه را رعایت کنید و بازرسی را بر اساس نوع ماده انجام دهید. لنز آلوده باید زود تمیز شود، اما تمیزکاری مکانیکی بیدلیل هم میتواند عمر پوشش را کم کند. اگر لنز خیلی زود دوده میگیرد، مکش، ایر اسیست و آببندی هد را بررسی کنید.
چطور بفهمیم افت توان از لنز است یا تیوب؟
ابتدا هر دو سطح لنز و آینهها را با روش صحیح تمیز و از نظر آسیب بررسی کنید، سپس همراستایی، مرکز نازل و فوکوس را کنترل و یک تست مرجع تکرارپذیر اجرا کنید. اگر افت توان در یک سمت میز بیشتر است، همراستایی یا تراز محتملتر است. ارزیابی تیوب زمانی معنی دارد که مسیر نوری و فوکوس تأیید شده باشند.
آیا لنز خطافتاده قابل استفاده است؟
خراش سطحی هم میتواند نور را پراکنده یا انرژی را جذب کند. اگر خراش در مسیر پرتو است، کیفیت نقطه تغییر کرده یا لنز نشانه گرمایش و تغییر رنگ دارد، تعویض انتخاب امنتری است. لنز ترکخورده یا لبپریده را دوباره زیر توان قرار ندهید.
جمعبندی: انتخاب لنز با یک عدد یا یک توصیه عمومی تمام نمیشود. فاصله کانونی باید با جزئیات موردنیاز، ضخامت و تختی ماده و فاصله کاری هد هماهنگ باشد؛ قطر، فرم و پوشش نیز باید دقیقاً با دستگاه سازگار باشند. اگر کیفیت افت کرد، اول کل مسیر نوری، فوکوس و ایر اسیست را بررسی کنید و فقط وقتی آلودگی پاکنشدنی یا آسیب فیزیکی باقی مانده سراغ تعویض بروید. مشخصات مدلهای موجود در صفحه لنز لیزر CO2 درج شده است.
منابع فنی این راهنما: مستندات رسمی Trotec، Coherent، Universal Laser Systems و Epilog Laser و راهنمای اپتیک Edmund Optics


 شارژ تیوب لیزر
 تعمیر دستگاه لیزر
 خدمات حکاکی لیزر
 خدمات برش لیزر

 مقالات
 نرم افزار ها
 طرح لیزر رایگان
 ابزارها


