

اگر برش کامل نمیشود یا حکاکی بیش از حد عمیق درمیآید، تغییر همزمان چند عدد معمولاً پیدا کردن علت را سختتر میکند. برای شروع تنظیمات پایه برش و حکاکی لیزر، ابتدا حالت اجرای طرح را مشخص کنید، تنظیم پیشنهادی سازنده را برای همان جنس و ضخامت پیدا کنید و روی دورریز نمونه بزنید. بعد با تغییر کنترلشده توان و سرعت، نتیجه را اصلاح کنید.
این راهنما برای دستگاههای رایج برش و حکاکی لیزر CO2 غیرفلزات نوشته شده است. هدف، یاد گرفتن روش تنظیم دستگاه است؛ عددی که برای یک دستگاه و یک ورق مناسب بوده، لزوماً روی دستگاه یا متریال دیگر همان نتیجه را نمیدهد.
تنظیمات برش و حکاکی لیزر چه تفاوتی دارند؟
در برش، قطعه باید در امتداد مسیر طرح از ورق جدا شود. در حکاکی، قرار است روی سطح اثر بگذارید یا بخشی از آن را بردارید. حکاکی هم همیشه خطبهخط نیست؛ میتوانید فقط دور یک نوشته یا طرح را بهصورت خطی حک کنید.
| نوع کار | حرکت هد | معیار تنظیم مناسب |
|---|---|---|
| برش کامل | دنبال کردن مسیر وکتور؛ مانند حالت Line در LightBurn | جدا شدن قطعه با لبه قابل قبول و بدون حرارت اضافی |
| حک خطی | دنبال کردن مسیر وکتور، با اثر سطحی | خط واضح و یکنواخت، بدون بریدن ناخواسته قطعه |
| حکاکی سطحی یا تصویر | اسکن رفتوبرگشتی؛ مانند Fill برای شکلهای بسته یا Image برای عکس | حفظ جزئیات، یکنواختی سطح و عمق یا کنتراست موردنظر |
حکاکی سطحی معمولاً نسبت به برش همان متریال به انرژی کمتری نیاز دارد، اما «برش همیشه با بیشترین توان» و «حکاکی همیشه با کمترین توان» قاعده درستی نیست. مثلاً برش یک ورق نازک و حکاکی عمیق دو نیاز متفاوت دارند. اگر طرح شما هم حکاکی دارد و هم برش، لایههایشان را جدا کنید؛ معمولاً حکاکی را پیش از برش دور قطعه انجام میدهند تا جابهجایی قطعه روی تطابق طرح اثر نگذارد.
پارامترهای اصلی تنظیم دستگاه لیزر را بشناسید
توان لیزر یا Power
Power میزان خروجی درخواستی از لیزر را تعیین میکند. افزایش آن، در شرایط یکسان، معمولاً اثر حرارتی و عمق کار را بیشتر میکند؛ اما الزاماً حکاکی زیباتر یا تیرهتری نمیسازد. برای نمونه، در حکاکی پلکسی ریختگی اغلب دنبال اثری سفید و مات هستیم و توان بیش از حد میتواند کنتراست را کاهش دهد.
در کنترلرهایی مانند Ruida ممکن است دو مقدار Min Power و Max Power ببینید. حداقل توان میتواند روی بخشهای کمسرعت مسیر، از جمله گوشهها، اثر بگذارد. اگر فقط گوشههای طرح مشکل دارند، بالا بردن توان کل، اولین راهحل نیست؛ تنظیمات همان کنترلر را بررسی کنید.
سرعت حرکت یا Speed
با ثابت ماندن سایر شرایط، سرعت کمتر یعنی ماندن طولانیتر پرتو روی هر بخش از مسیر و دریافت انرژی بیشتر. این تغییر ممکن است برش ناقص را کامل کند، ولی کاهش بیش از حد سرعت میتواند سوختگی یا ذوب ایجاد کند. در مسیرهای کوتاه و پرپیچوخم هم هد لزوماً به سرعتی که در نرمافزار وارد کردهاید نمیرسد.
واحد سرعت را حتماً بخوانید: مقدار 20 mm/s برابر با 1200 mm/min است. وارد کردن عدد ۲۰ با واحد میلیمتر بر دقیقه، حرکت را ۶۰ برابر کندتر میکند. این مثال فقط تبدیل واحد است و تنظیم پیشنهادی برای برش یک ماده نیست.
تعداد عبور یا Passes
هر پاس یعنی یک بار اجرای مسیر یا ناحیه حکاکی. تکرار عبور در بعضی کارها به عمق موردنظر کمک میکند، اما چندپاس بودن بهخودیخود نشانه کیفیت بهتر نیست. حرارت انباشته، تغییر شکل لبه و جابهجایی قطعه میتوانند نتیجه را بدتر کنند. تعداد پاس را مطابق تنظیم مرجع انتخاب کنید و هنگام مقایسه توان و سرعت ثابت نگه دارید.
فاصله خطوط حکاکی؛ Line Interval و DPI
در حکاکی اسکنشونده، فاصله خطوط مشخص میکند ردیفهای مجاور چقدر به هم نزدیک باشند. فاصله کمتر، تراکم بیشتر و زمان اجرای طولانیتری ایجاد میکند. با این حال، اگر خطوط بیش از حد روی هم بیفتند، ممکن است جزئیات محو شوند یا سطح بیش از اندازه حرارت ببیند.
برای تبدیل فاصله خطوط بر حسب میلیمتر به تراکم در اینچ، رابطه 25.4 ÷ Line Interval به کار میرود. فاصله ۰٫۱ میلیمتر معادل ۲۵۴ خط در اینچ است؛ در تنظیمات تصویر این رابطه با DPI نمایش داده میشود. این عدد صرفاً مثال محاسباتی است. فاصله مناسب به اندازه لکه لیزر، جنس سطح و طرح بستگی دارد و با نمونهگیری مشخص میشود.
چرا نمیتوان درصد توان یک دستگاه را برای دستگاه دیگر کپی کرد؟
درصدی که نرمافزار نشان میدهد، اندازهگیری مستقیم توان نوری نیست. مثلاً ۵۰ درصد روی یک دستگاه با تیوب اسمی ۱۰۰ وات، الزاماً به معنی رسیدن ۵۰ وات به سطح کار نیست. پاسخ تیوب و پاور، محدودیتهای کنترلر و وضعیت مسیر نوری روی خروجی اثر دارند. حتی دو دستگاه با توان اسمی یکسان هم ممکن است با درصدهای مشابه، نتیجه متفاوتی بدهند.
تیوبهای شیشهای CO2 آستانه شروع تابش دارند؛ بنابراین درصد بسیار پایین ممکن است اصلاً اثر قابل استفادهای ایجاد نکند. برای کار ظریف نمیتوان بدون بررسی دستگاه، درصد توان را پیوسته پایین آورد. سقف توان کاری و جریان مجاز تیوب را هم باید از مشخصات همان مدل و راهنمای سازنده دستگاه گرفت، نه از تنظیمات منتشرشده برای دستگاه دیگر.
اگر یک جدول، نوع دستگاه یا تیوب، جنس و ضخامت ماده، واحد سرعت و تعداد پاس را مشخص نکرده باشد، اطلاعات کافی برای اجرای مستقیم آن ندارید. از تنظیم مرجع سازنده شروع کنید؛ اختلاف نتیجه همیشه با یک تغییر ثابتِ ۵ یا ۱۰ درصدی برطرف نمیشود.
پیش از تست، فوکوس، خنککاری و جریان هوا را بررسی کنید
اگر دستگاهی با تنظیمات قبلی ناگهان ضعیف کار میکند، ابتدا شرایط اجرای کار را بررسی کنید. بالا بردن توان ممکن است فقط نشانه مشکل را موقتاً پنهان کند.
- فوکوس و سطح قطعه: فاصله هد را طبق روش تنظیم همان دستگاه تعیین کنید و از صاف بودن قطعه مطمئن شوید. برای بسیاری از حکاکیهای سطحی، فوکوس روی سطح قرار میگیرد؛ در بعضی برشهای ضخیمتر، سازنده موقعیت دیگری را پیشنهاد میکند.
- لنز و آینهها: آلودگی اپتیک را بررسی کنید. تمیزکاری باید با روش و مواد توصیهشده سازنده انجام شود.
- خنککاری: در دستگاههای آبخنک، جریان آب، عملکرد چیلر و نبود هشدار را پیش از شروع کنترل کنید.
- هوای کمکی و مکش: خروج هوا از نازل و تخلیه دود را بررسی کنید. روشن بودن گزینه Air Assist در نرمافزار، بهتنهایی نشان نمیدهد پمپ دستگاه واقعاً فعال است.
- فایل و محدوده کار: خطوط تکراری و لایههای اضافی را حذف کنید و با پیشنمایش و حرکت تعیین محدوده، محل اجرای طرح را کنترل کنید.
هوای کمکی و مکش دود دو وظیفه متفاوت دارند. هوای نازل روی محل کار اثر میگذارد؛ مکنده، دود و بخارات را از محفظه خارج میکند. فشار بیشتر هوا هم همیشه بهتر نیست؛ مثلاً هوای بیش از حد در برش پلکسی میتواند کیفیت لبه شفاف را پایین بیاورد. مقدار مناسب را با توجه به متریال و دستور سازنده انتخاب کنید.
تست فقط روی متریال مجاز انجام میشود. PVC و مواد ناشناخته را برای پیدا کردن تنظیمات امتحان نکنید. درباره چرم مصنوعی، پوششها و ورقهای ترکیبی، مشخصات سازنده ماده و سازگاری با لیزر را بررسی کنید. دستگاه را هنگام کار بدون نظارت نگذارید، حفاظها را فعال نگه دارید و خردهمواد قابل اشتعال را از میز پاک کنید. هوای کمکی تضمین جلوگیری از آتش نیست؛ اگر شعله پایدار یا تخلیه نامناسب دود دیدید، کار را متوقف کنید و طبق دستور ایمنی دستگاه عمل کنید.
با تست گرید، توان و سرعت مناسب را پیدا کنید
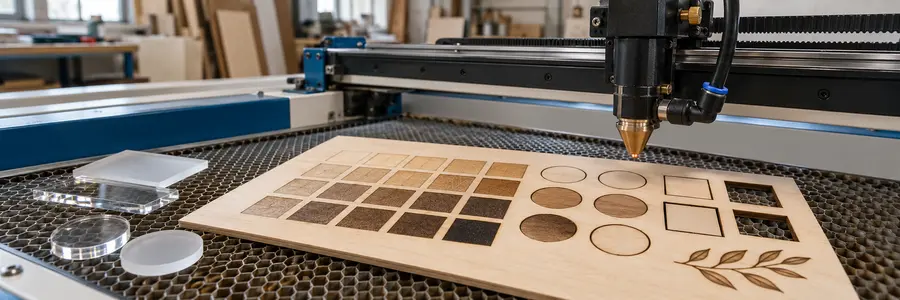
تست گرید یعنی مقایسه چند ترکیب تنظیمات روی نمونهای کوچک. برای شروع، شبکهای ۳ در ۳ میتواند کافی باشد: سه مقدار توان و سه سرعت در محدودهای که برای دستگاه و متریال شما تأیید شده است. همه ترکیبها، بهخصوص حالتِ توان بیشتر و سرعت کمتر، باید در محدوده مناسب تست باشند.
- نمونه همجنس بردارید. دورریز باید از همان ورق یا همان سری مواد و با ضخامت کار اصلی باشد.
- نوع آزمون را مشخص کنید. برای برش، مسیرهای بسته کوچک و برای حکاکی، ناحیههای پُرشده یا بخشی از طرح واقعی را انتخاب کنید.
- بقیه تنظیمات را ثابت بگذارید. هنگام مقایسه توان و سرعت، فوکوس، تعداد پاس، هوای کمکی و فاصله خطوط را تغییر ندهید.
- پیشنمایش را ببینید و تست را زیر نظر اجرا کنید. نام یا شماره هر نمونه را طوری ثبت کنید که نتیجه با تنظیماتش اشتباه نشود.
- نتیجه را با هدف کار بسنجید. در برش، جدایی کامل و کیفیت لبه را بررسی کنید؛ در حکاکی، وضوح، یکنواختی و حفظ جزئیات را.
- نمونه منتخب را دوباره روی طرح واقعی امتحان کنید. یک مربع ساده رفتار تمام گوشهها و جزئیات کار اصلی را نشان نمیدهد.
اگر از LightBurn استفاده میکنید، ابزار Material Test برای ساخت این شبکه در دسترس است. روش کار آن در راهنمای رسمی تست متریال LightBurn توضیح داده شده است.
پس از انتخاب ترکیب مناسب، برای اصلاح جزئی نتیجه هر بار یک عامل را تغییر دهید. مثلاً اگر حکاکی هنوز کمی عمیق است، یک بار با توان کمتر نمونه بگیرید و نتیجه را مقایسه کنید؛ تغییر همزمان توان، سرعت و فاصله خطوط، تشخیص علت بهتر یا بدتر شدن کار را دشوار میکند.
رفع خطاهای رایج در تنظیمات برش و حکاکی لیزر
جدول زیر برای تصمیم اولیه است. پیش از تغییر اعداد، بررسیهای بخش قبل را انجام دهید؛ برش ناقص همیشه به معنی کمبود توان نیست.
| نتیجه نمونه | چه چیزی را بررسی کنید؟ | قدم بعدی |
|---|---|---|
| برش کامل نشده است | فوکوس، تمیزی اپتیک، واحد سرعت، هوای کمکی و سازگاری ضخامت با دستگاه | پس از رفع ایراد احتمالی، توان یا سرعت را جداگانه در محدوده مجاز اصلاح کنید. |
| حکاکی بیش از حد عمیق یا ذوبشده است | توان، سرعت، فاصله خطوط و اجرای تکراری طرح | با کاهش توان یا افزایش سرعت نمونه بگیرید؛ اگر خطوط همپوشانی زیاد دارند، فاصله آنها را جداگانه بررسی کنید. |
| فقط گوشهها کیفیت متفاوت دارند | کاهش سرعت هد در گوشه و تنظیم حداقل توان در کنترلر مربوط | Min Power و راهنمای کنترلر را بررسی کنید؛ توان تمام مسیر را بیدلیل افزایش ندهید. |
| حکاکی کمرنگ یا کماثر است | فوکوس، جنس سطح، آستانه تابش تیوب و تنظیم لایه | پس از تأیید شرایط دستگاه، توان یا سرعت را مرحلهای اصلاح کنید و نمونهها را کنار هم بسنجید. |
قاعده ثابتی وجود ندارد که همیشه باید اول توان را زیاد کرد یا اول سرعت را کم کرد. انتخاب به نتیجه نمونه، جنس ماده و محدوده کاری دستگاه بستگی دارد. برای مثال، وقتی تیوب در سقف مجاز کار میکند، افزایش بیشتر توان گزینه مناسبی نیست؛ اگر دستگاه هم به محدوده مناسب برش آن ضخامت رسیده باشد، ادامه آزمون با سرعت کمتر یا پاسهای بیشتر الزاماً نتیجه قابل قبول نمیدهد.
ثبت و ذخیره تنظیمات لیزر برای کارهای بعدی
ذخیره کردن فقط دو عددِ توان و سرعت کافی نیست. کنار هر تنظیم، نام دستگاه یا تیوب، جنس و تأمینکننده ماده، ضخامت، نوع کار، واحد سرعت، تعداد پاس و وضعیت فوکوس و هوا را ثبت کنید. برای حکاکی، فاصله خطوط را هم بنویسید. یک عکس از نتیجه و تاریخ تست، مقایسه دفعات بعد را آسانتر میکند.
نامی مثل «پلکسی ریختگی ۳ میلیمتر، حکاکی لوگو، دستگاه شماره ۱» از «تنظیم نهایی» کاربردیتر است. با تعویض نوع یا سری مواد، تغییر لنز یا سرویس مؤثر بر خروجی دستگاه، پیش از اجرای سفارش دوباره نمونه بگیرید.
اگر کار شما مشخصاً روی چوب است، انتخاب نوع چوب، تفاوت MDF و تخته چندلایی و تنظیمات وابسته به ضخامت را در راهنمای برش و حکاکی چوب و MDF با لیزر بخوانید.
اگر هنوز در مرحله انتخاب دستگاه هستید، در صفحه خرید دستگاه لیزر غیر فلز مدلها و کاربردهای آنها را بررسی کنید. هنگام مقایسه، جنس و ضخامت کار اصلی و کیفیت نمونه برش یا حکاکی را مبنا قرار دهید؛ درصد توان یک نمونه، بهتنهایی معیار انتخاب دستگاه نیست.
سوالات متداول تنظیمات لیزر برای مبتدیها
برای شروع، توان و سرعت لیزر را روی چه عددی بگذارم؟
از تنظیم پیشنهادی سازنده برای همان دستگاه، متریال و ضخامت شروع کنید و روی دورریز نمونه بگیرید. بدون این مشخصات، یک درصد توان یا سرعت ثابت را نمیتوان برای همه دستگاهها پیشنهاد کرد.
چرا لیزر با درصد توان خیلی پایین اثری روی قطعه نمیگذارد؟
یکی از علتها در تیوب شیشهای CO2، پایین بودن فرمان توان از آستانه شروع تابش است. فوکوس و فعال بودن لایه خروجی هم باید بررسی شوند. برای تعیین محدوده توان قابل استفاده، راهنمای همان دستگاه را مبنا قرار دهید.
آیا DPI بیشتر، حکاکی را دقیقتر میکند؟
همیشه نه. تراکم بیش از حد میتواند باعث همپوشانی خطوط، حرارت بیشتر و از بین رفتن جزئیات شود. فاصله خطوط را بر اساس نمونه و اندازه لکه لیزر انتخاب کنید.
میتوان تنظیمات برش را برای حکاکی هم استفاده کرد؟
این دو کار هدف و معمولاً حالت اجرای متفاوتی دارند. برای هر کدام یک لایه و تنظیم جدا در نظر بگیرید؛ برای حک خطی نیز باید شدت اثر را طوری تنظیم کنید که قطعه ناخواسته بریده نشود.
اگر نمونه کامل بریده نشد، تعداد پاس را بیشتر کنم؟
ابتدا شرایط دستگاه و مناسب بودن جنس و ضخامت را بررسی کنید. پاس بیشتر برای بعضی کارها قابل استفاده است، اما ممکن است لبه را خراب کند یا حرارت زیادی بسازد. آن را جداگانه و در چارچوب توصیه سازنده آزمایش کنید.


 شارژ تیوب لیزر
 تعمیر دستگاه لیزر
 خدمات حکاکی لیزر
 خدمات برش لیزر

 مقالات
 نرم افزار ها
 طرح لیزر رایگان
 ابزارها


