

قبل از عیبیابی دستگاه لیزر، این موارد را بررسی کنید
ابتدا مشخص کنید مشکل از چه زمانی شروع شده است: بعد از تعویض لنز یا تیوب، جابهجایی دستگاه، تغییر فایل، سرویس چیلر یا بهروزرسانی نرمافزار؟ ارتباط زمانی یک تغییر با خرابی، سرنخ است؛ بهتنهایی علت را ثابت نمیکند.
گام اول: یک نمونه مرجع و گزارش کوتاه بسازید
- مدل کنترلر، تیوب، پاور و چیلر را ثبت کنید.
- جنس و ضخامت واقعی ورق، سرعت، توان، تعداد پاس و فاصله فوکوس را یادداشت کنید.
- عکس نتیجه کار، متن دقیق خطا و محل بروز مشکل روی میز را نگه دارید.
- از تنظیمات فعلی کنترلر نسخه پشتیبان بگیرید؛ تنظیمات کارخانه دستگاه دیگری را روی دستگاه خود وارد نکنید.
برای مقایسه، از یک فایل ساده و نمونهای همجنس و همضخامت با کار قبلی استفاده کنید. در هر آزمون فقط یک متغیر را تغییر دهید. اگر همزمان سرعت، توان و فوکوس عوض شوند، مشخص نمیشود کدام تغییر مشکل را رفع کرده است.
گام دوم: مرز بررسی خاموش و آزمون عملی را مشخص کنید
بازرسی مکانیکی، تمیزکاری و دسترسی به اتصالات باید پس از توقف، قطع انرژی و جلوگیری از روشنشدن ناخواسته انجام شود. قطع برق به معنی بیخطرشدن فوری پاور ولتاژ بالا نیست. بازکردن پاور، اندازهگیری خروجی ولتاژ بالا و تعمیر عایق کابل، کار فرد آموزشدیده با تجهیزات و روش مصوب سازنده است.
آزمون برش فقط با گردش آب تأییدشده، مکش فعال، حفاظهای سالم و نظارت انجام شود. اینترلاک درب یا حفاظت آب را برای راهانداختن دستگاه حذف نکنید. در صورت جرقه، نشتی آب نزدیک برق، بوی سوختگی برقی یا شکستگی تیوب، آزمایش را متوقف کنید.
جدول عیبیابی سریع دستگاه برش و حکاکی لیزر
| علامت | علتهای قابل بررسی | اقدام اولیه |
|---|---|---|
| برش ناقص | فوکوس، آلودگی اپتیک، تنظیمات، جنس ورق، هوای کمکی | مقایسه با نمونه مرجع و بررسی فوکوس |
| افت تدریجی توان | اپتیک، خنککاری، مسیر پرتو، تیوب یا پاور | ثبت عملکرد در شروع و حین کار |
| حرکت بدون پرتو | حفاظت آب و درب، خروجی لایه، فرمان کنترل، پاور یا تیوب | خواندن خطا و بررسی وضعیت حفاظتها |
| ضعف یک سمت میز | اختلاف فوکوس، ناهمترازی، برخورد پرتو به نازل | تست یکسان در چند نقطه میز |
| لبه یا گوشه سوخته | انرژی زیاد، مکش و هوا، مسیر تکراری، Min Power | تفکیک سوختگی سرتاسری از سوختگی گوشهها |
| حکاکی دوخطی | لقی مکانیکی، جبران اسکن، فوکوس یا فاصله خطوط | مقایسه حکاکی یکطرفه و دوطرفه |
| پرش موقعیت | تسمه، پولی، گیر مکانیکی، شتاب یا درایور | بازرسی مکانیک و مقایسه در سرعت کمتر |
| آلارم چیلر | سطح آب، نشتی، گرفتگی، پمپ، حسگر یا دما | ثبت کد و مراجعه به دفترچه همان مدل |
| هوم ناموفق | مانع، سنسور، جهت حرکت یا تنظیمات کنترلر | جلوگیری از برخورد و بررسی وضعیت ورودی سنسور |
۱. چرا دستگاه لیزر تا انتها نمیبرد؟
برش ناقص همیشه نشانه کمبود توان تیوب نیست. ابتدا بررسی کنید مشکل در تمام ورق وجود دارد یا فقط در یک ناحیه. تغییر ضخامت، تابداشتن ورق و تفاوت ترکیب مواد نیز میتواند نتیجه تنظیمات قبلی را تغییر دهد.
- فوکوس را دوباره اندازه بگیرید. ابزار فوکوس باید با لنز نصبشده سازگار باشد. در دستگاه اتوفوکوس، ارتفاع واقعی هد را مستقل از عدد نمایشگر بررسی کنید.
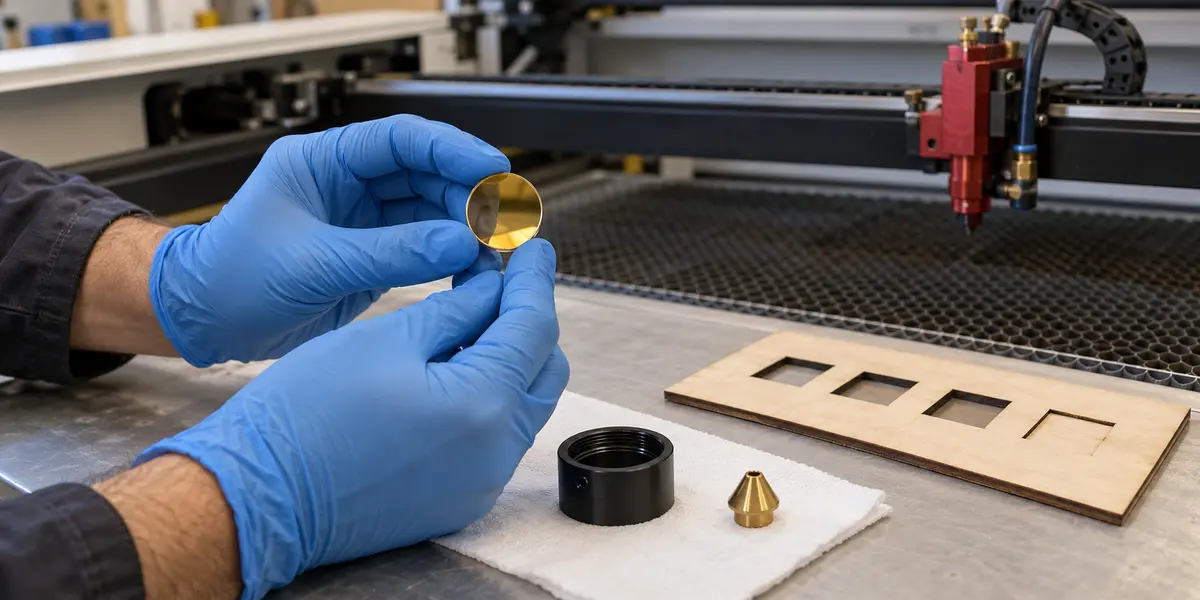
- لنز و آینهها را بازدید کنید. رسوب را فقط با روش و مواد مجاز سازنده پاک کنید. خراش، ترک و آسیب پوشش با تمیزکاری برطرف نمیشود. جهت نصب لنز نیز باید مطابق مشخصات همان لنز و هد باشد.
- هوای کمکی و مسیر نازل را بررسی کنید. روشنبودن پمپ به معنی رسیدن هوای کافی به نقطه برش نیست؛ شلنگ تاخورده، نشتی یا نازل مسدود را بررسی کنید.
- تنظیمات را روی نمونه کوچک اصلاح کنید. در محدوده مجاز دستگاه، سرعت یا توان را مرحلهای تغییر دهید. تعداد پاس بیشتر فقط پس از آزمون کیفیت و کنترل تجمع حرارت انتخاب شود.
اگر پس از اصلاح این موارد، نمونه مرجع همچنان ناقص بریده میشود، مسیر بررسی افت توان را ادامه دهید. در صورت تأیید آسیب لنز، مشخصات لنز لیزر CO2 دستگاه برش و حکاکی را از نظر قطر، فاصله کانونی و سازگاری با هد تطبیق دهید.
۲. علت افت توان دستگاه لیزر چیست؟
افت توان را به دو حالت تقسیم کنید: دستگاه از شروع کار ضعیف است، یا ابتدا خوب کار میکند و پس از مدتی ضعیف میشود. در حالت دوم، ثبت همزمان دمای آب، آلارمها و زمان افت عملکرد کمک میکند وابستگی مشکل به گرمشدن مشخص شود.
- ابتدا با فایل و متریال مرجع، تغییر تنظیمات یا مواد مصرفی را از بررسی جدا کنید.
- تمیزی اپتیک، فوکوس و ثبات مسیر پرتو را کنترل کنید.
- گردش آب و شرایط خنککاری را با محدوده مجاز سازنده تیوب و چیلر مقایسه کنید؛ عدد دمای یک دستگاه را برای همه مدلها نسخه نکنید.
- اگر مشکل باقی ماند، جریان تیوب، فرمان کنترل و توان نوری باید در شرایط مشخص و توسط سرویسکار ارزیابی شوند.
آیا آمپرمتر خرابی تیوب یا پاور را قطعی مشخص میکند؟
خیر. آمپرمتر موجود روی دستگاه، جریان را نشان میدهد؛ توان نوری خروجی را اندازه نمیگیرد. جریان پایین میتواند به فرمان توان، محدودیت تنظیمات، حفاظتها، سیمکشی یا منبع تغذیه مربوط باشد. جریان ظاهراً معمول همراه با برش ضعیف نیز پیش از حذف خطای فوکوس و تلفات اپتیکی، دلیل قطعی خرابی تیوب نیست.
قرائت آمپرمتر را فقط با شرایط آزمون یکسان و حد جریان مجاز همان تیوب تفسیر کنید. برای تشخیص تخصصی، اندازهگیری توان با ابزار مناسب طول موج و محدوده توان دستگاه ارزش بیشتری دارد. افزایش توان تا ۱۰۰ درصد، روش عمومی تشخیص نیست و ممکن است جریان تیوب را از حد مجاز عبور دهد.
پس از تأیید قطعه معیوب، برای تطبیق مشخصات به دستههای تیوب لیزر CO2 و پاور و منبع تغذیه لیزر مراجعه کنید. وات درجشده بهتنهایی معیار سازگاری این دو قطعه نیست.
۳. دستگاه روشن است و هد حرکت میکند، اما پرتو نمیزند
روشنشدن پنل و حرکت محورها، سلامت مدار تولید لیزر را ثابت نمیکند. حتی روشنبودن نقطه قرمز راهنما نیز نشانه وجود پرتو CO2 نیست؛ راهنمای قرمز میتواند مستقل از تیوب کار کند.
- خطاها را بخوانید: متن پیام پنل، وضعیت کلید فعالسازی لیزر و توقف اضطراری را بررسی کنید. رفتار توقف اضطراری در همه دستگاهها یکسان نیست.
- حفاظتها را بررسی کنید: بستهبودن درب، وضعیت اینترلاک و جریان آب باید تأیید شوند. چرخیدن پمپ بهتنهایی اثبات جریان کافی نیست.
- فایل و لایه را بررسی کنید: خروجی لایه فعال باشد، توان صفر نباشد و تنظیمات با کنترلر سازگار باشند. وجود مسیر در پیشنمایش الزاماً به معنی فعالبودن خروجی لیزر نیست.
- مسیر خرابی را جدا کنید: اگر آزمون مجاز پنل با حفاظ بسته نتیجه دارد ولی اجرای فایل ندارد، تنظیمات و فرمان نرمافزار را دقیقتر بررسی کنید. نبود خروجی در هر دو حالت، بررسی مدار حفاظت، کنترل و تولید لیزر را لازم میکند.
اگر حفاظت آب فعال مانده است، پیش از تعویض فلو سوئیچ دستگاه لیزر، جریان واقعی و وضعیت مسیر آب بررسی شود. اتصال کوتاه ورودی حفاظت برای ادامه تولید، رفع عیب محسوب نمیشود.
۴. چرا یک سمت میز خوب میبرد و سمت دیگر ضعیف است؟
این الگو توجه را به هندسه مسیر پرتو و فاصله فوکوس جلب میکند؛ اما ابتدا باید مطمئن شوید ورق در همه نقاط ضخامت و ارتفاع یکسان دارد.
- یک شکل کوچک یکسان را با تنظیمات ثابت در مرکز و چند نقطه پیرامونی میز اجرا و نتیجه را علامتگذاری کنید.
- ارتفاع سطح کار نسبت به هد را مقایسه کنید. تراز حبابی میز بهتنهایی موازیبودن سطح کار با صفحه حرکت هد را ثابت نمیکند.
- اگر اختلاف ارتفاع توضیح کافی نمیدهد، همترازی مسیر نوری و عبور پرتو از دهانه هد و نازل توسط فنیکار آموزشدیده بررسی شود.
- بعد از اصلاح، همان نمونهها را تکرار کنید؛ خوبشدن یک نقطه برای تأیید تنظیم کل میز کافی نیست.
در آزمون همترازی، همپوشانی محل برخورد در موقعیتهای نزدیک و دور اهمیت دارد؛ قرارگرفتن یک لکه در مرکز یک آینه بهتنهایی کافی نیست. آزمون پالس باید با هدف و روش تأییدشده سازنده انجام شود. چسب را مستقیماً روی پوشش اپتیکی نچسبانید و برای این آزمون حفاظها را دور نزنید. شکل یک لکه نیز بهتنهایی تشخیص خرابی تیوب یا ناهمترازی نیست.
اگر پوشش آینه آسیب دیده، قطر، جنس و شرایط نصب را پیش از انتخاب از دسته آینه لیزر بررسی کنید. لقبودن پایه آینه نیز میتواند باعث برگشتن مشکل پس از تنظیم شود.
۵. علت سوختگی لبهها و گوشههای برش چیست؟
وقتی تمام لبه تیره یا سوخته میشود
ابتدا انرژی واردشده به واحد طول، هوای کمکی، مکش دود و وجود مسیرهای تکراری در فایل را بررسی کنید. ممکن است نرمافزار یک خط را چند بار اجرا کند، بدون آنکه در نمای عادی فایل واضح باشد. آلودگی میز و برگشت اثر حرارت به پشت قطعه نیز باید بررسی شود.
روی نمونه کوچک، فقط یکی از متغیرهای سرعت یا توان را تغییر دهید و همزمان کاملبودن برش را ارزیابی کنید. مقدار هوای مناسب به جنس ماده و فرآیند وابسته است. ماسکینگ سازگار با لیزر میتواند لکه سطحی دود را کم کند، اما جایگزین اصلاح برش نیست. برای بررسی قطعات مرتبط، دسته سیستم هوای دستگاه لیزر شامل تجهیزات دمش و مکش را ببینید.
وقتی فقط گوشهها میسوزند: نقش Min Power
در کنترلرهای DSP مانند بسیاری از مدلهای Ruida، توان در سرعتهای پایین به تنظیم Min Power وابسته است. مقدار زیاد آن میتواند گوشهها را بسوزاند؛ مقدار بیشازحد کم نیز ممکن است برش گوشهها را ناقص کند. پس کاهش بیقیدوشرط Min Power راهحل نیست.
سرعت حرکت را نسبت به Start Speed کنترلر در نظر بگیرید؛ در حرکت بسیار کند ممکن است Min Power تعیینکننده باشد. مقدار مناسب را با آزمون کوچک و رعایت جریان مجاز تیوب پیدا کنید. برای توضیح این رفتار، راهنمای رسمی LightBurn درباره توان گوشههای برش را بخوانید. این توضیح را به همه کنترلرها و حالتهای حکاکی تعمیم ندهید.
۶. چرا حکاکی تار، سایهدار یا دوخطی میشود؟
تاری یکنواخت و جابهجایی خطهای رفتوبرگشت دو علامت متفاوتاند. برای تاری، فوکوس، لنز، کیفیت فایل و فاصله خطوط را بررسی کنید. برای دوخطیشدن، ابتدا پایداری حرکت و سپس جبران اسکن اهمیت دارد.
- فوکوس را روی سطح واقعی قطعه تنظیم و لقنبودن لنز و هد را کنترل کنید.
- یک طرح ساده با لبه واضح را با حکاکی یکطرفه و دوطرفه مقایسه کنید.
- اگر مشکل عمدتاً در حالت دوطرفه دیده میشود، لقی تسمه و پولی را برطرف کنید؛ سپس تنظیم Scanning Offset را مطابق راهنمای نرمافزار و برای سرعتهای مورد استفاده بررسی کنید.
- اگر تصویر در هر دو حالت ضعیف است، وضوح فایل، روش پردازش تصویر و فاصله خطوط را جداگانه آزمایش کنید.
عدد DPI ثابت برای همه مواد و لنزها وجود ندارد. برای فاصله خطوط بر حسب میلیمتر، رابطه تقریبی DPI = 25.4 ÷ Line Interval برقرار است؛ فاصله ۰٫۱ میلیمتر حدود ۲۵۴ DPI میشود. بیشترکردن DPI الزاماً جزئیات بیشتری تولید نمیکند و میتواند همپوشانی و حرارت را زیاد کند.
بررسی یا تمیزکردن انکودر فقط برای دستگاهی مطرح است که واقعاً این قطعه را دارد. روش سرویس آن را از دفترچه همان سیستم بگیرید؛ استفاده عمومی از الکل برای هر حسگر یا نوار، توصیه مناسبی نیست.
۷. علت لرزش هد، پرش موقعیت و نچسبیدن ابتدا و انتهای برش
اگر شکل بریدهشده نسبت به شروع کار جابهجا میشود یا مسیر بسته به نقطه آغاز برنمیگردد، مشکل را صرفاً به پرتو نسبت ندهید. انتقال حرکت، تنظیمات شتاب و زنجیره موتور و درایور باید بررسی شوند.
- پس از قطع انرژی، وضعیت تسمه، پولی، کوپلینگ و اتصالات هد را بررسی کنید. تسمه بسیار سفت هم میتواند بار اضافی ایجاد کند؛ کشش باید مطابق دستور سازنده باشد.
- گیرکردن شلنگ یا زنجیر کابل، آلودگی ریل و محدودشدن حرکت در بخشی از مسیر را بررسی کنید.
- پس از ثبت تنظیمات، طرح مرجع را با سرعت و شتاب کمتر و در محدوده مجاز آزمایش کنید. بهترشدن نتیجه، سرنخی برای بررسی بار و تنظیمات حرکت است؛ اثبات خرابی موتور نیست.
- اگر عیب باقی ماند، خطای درایور، اتصالات و تغذیه آن توسط فرد صلاحیتدار بررسی شود.
در صورت تأیید فرسودگی، تسمه تایمینگ دستگاه لیزر را بر اساس گام، عرض و پروفیل دندانه انتخاب کنید. برای تعویض قطعات برقی نیز سازگاری درایور و موتور دستگاه لیزر از نظر جریان، تعداد فاز و تنظیمات راهاندازی ضروری است.
۸. چرا چیلر آلارم میدهد یا دستگاه وسط کار قطع میشود؟
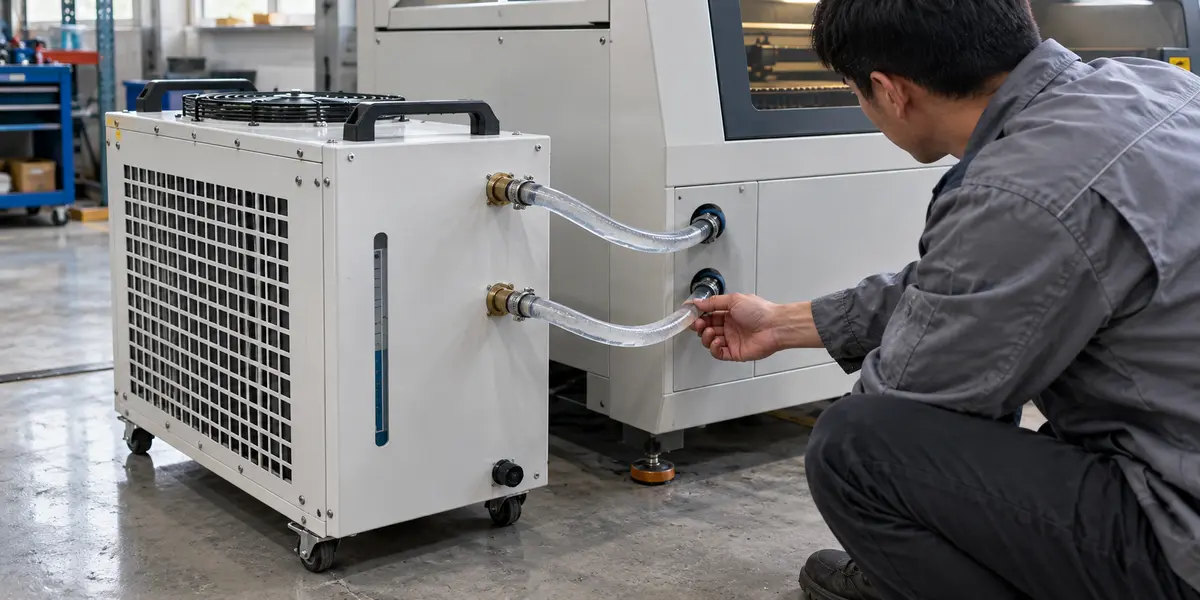
ابتدا مشخص کنید فقط خروجی لیزر قطع شده یا پنل و حرکت دستگاه هم متوقف شدهاند. این تفاوت، مسیر بررسی حفاظت آب را از قطع تغذیه عمومی یا توقف برنامه جدا میکند. کد خطای چیلر را دقیق ثبت کنید؛ معنای یک کد بین مدلها الزاماً یکسان نیست.
- سطح مایع، نشتی، تاخوردگی شلنگ و گرفتگی مسیر گردش را بررسی کنید.
- وضعیت جریان را مستقل از صدای پمپ تأیید کنید. کمبود جریان میتواند از مسیر، پمپ یا تشخیص حسگر ناشی شود.
- برای خطای دما، شرایط محیط، تهویه اطراف چیلر و پاکیزگی بخشهای قابل سرویس را مطابق دفترچه بررسی کنید.
- اگر آلارم تکرار میشود، تولید را از سر نگیرید تا علت مشخص شود؛ خاموشکردن صدای هشدار به معنی رفع خطا نیست.
نوع مایع، محدوده دما و ظرفیت خنککاری را از مشخصات تیوب و چیلر انتخاب کنید. برای جایگزینی، تنها نام مدل یا وات تیوب کافی نیست؛ ظرفیت در شرایط محیط کار، دبی و فشار موردنیاز نیز مهماند. مشخصات مدلها را در دسته چیلر دستگاه لیزر مقایسه کنید.
۹. دستگاه هوم نمیشود یا به انتهای محور برخورد میکند
در صورت حرکت به سمت نامناسب یا خطر برخورد، دستگاه را متوقف کنید و هوم را پشتسرهم تکرار نکنید. ابتدا وجود مانع و وضعیت مکانیکی هدف سنسور را بررسی کنید. سپس در صفحه تشخیص ورودیهای کنترلر، تغییر وضعیت سنسور را مطابق روش سازنده کنترل کنید.
اگر ایراد پس از تعویض مینبرد یا بازگردانی تنظیمات ایجاد شده، جهت محور، قطبیت ورودی و محل مبدأ باید با تنظیمات معتبر همان دستگاه مقایسه شوند. تعویض سنسور القایی دستگاه برش لیزر فقط زمانی مطرح است که نوع سنسور نصبشده، ولتاژ و منطق خروجی آن تطبیق داده شده باشد؛ همه دستگاهها از سنسور القایی استفاده نمیکنند.
چه زمانی دستگاه لیزر به تعمیر تخصصی نیاز دارد؟
جرقه یا نشتی در بخش ولتاژ بالا، آسیب تیوب، قطع مکرر حفاظت برق، خطای پایدار کنترلر و خرابیای که پس از بررسیهای پایه باقی میماند، نیازمند بررسی تخصصی است. ادامه آزمون در این شرایط ممکن است عیب اولیه را به آسیب قطعات دیگر تبدیل کند.
پیش از پیگیری از طریق صفحه عیبیابی دستگاه لیزر کاسپین، مدل قطعات، متن خطا، عکس نمونه معیوب، زمان بروز مشکل و فهرست بررسیهای انجامشده را آماده کنید. توضیح «پس از ده دقیقه کار برش ضعیف میشود» برای تشخیص مفیدتر از «دستگاه توان ندارد» است.
پیش از سفارش قطعه جایگزین چه چیزهایی را تطبیق دهیم؟
- تیوب و پاور: مشخصات الکتریکی، جریان مجاز، ابعاد تیوب و الزامات خنککاری.
- لنز و آینه: قطر، جنس، پوشش، فاصله کانونی لنز و سازگاری مکانیکی.
- کنترلر و قطعات حرکت: نوع سیگنال، اتصالات، نرمافزار و تنظیمات موردنیاز.
برای مثال، تیوب لیزر EFR F2 تنها یکی از گزینههای موجود برای بررسی مشخصات است؛ مشابهبودن توان اسمی با تیوب فعلی، مجوز جایگزینی مستقیم نیست. انتخاب قطعه باید نتیجه تشخیص باشد.
چکلیست پیشگیری از خرابی دستگاه لیزر
برنامه سرویس را بر اساس دفترچه دستگاه، ساعت کار و میزان آلودگی محیط تنظیم کنید. برای کار با مواد پردود، بازدید اپتیک و مسیر مکش ممکن است به دفعات بیشتری نیاز داشته باشد.
- پیش از شروع شیفت: وضعیت آب و آلارمها، نشتی قابل مشاهده، مکش، هوای کمکی و پاکیزگی میز بررسی شود.
- در بازدید دورهای: وضعیت اپتیک، شلنگها، تسمه و اتصالات مکانیکی ثبت شود. قطعه تمیز را بدون ضرورت دستکاری نکنید.
- پس از سرویس یا تعویض قطعه: نمونه مرجع اجرا و نتیجه با نمونه قبلی مقایسه شود.
- در سوابق دستگاه: تغییرات تنظیمات، قطعات تعویضشده، زمان بروز خطا و نتیجه آزمون ثبت شود.
عیبیابی زمانی کامل است که نتیجه قابل تکرار باشد. پس از رفع ایراد، دستگاه را در شرایط معمول کار و چند نقطه میز ارزیابی کنید و تنظیمات تأییدشده را نگه دارید.
پرسشهای متداول درباره خرابی دستگاه لیزر
از کجا عیبیابی دستگاه لیزر را شروع کنیم؟
علامت خرابی و آخرین تغییر دستگاه را ثبت کنید. سپس وضعیت حفاظتها، خنککاری، فایل مرجع و بخش مرتبط با همان علامت را بررسی کنید. تغییر همزمان چند تنظیم، تشخیص علت را دشوار میکند.
آیا برش ضعیف همیشه یعنی تیوب تمام شده است؟
خیر. اختلاف مواد، فوکوس، وضعیت اپتیک، خنککاری و تنظیمات نیز بر برش اثر دارند. تصمیم تعویض تیوب باید پس از جداکردن این عوامل و بررسی تخصصی گرفته شود.
آیا میتوان خرابی پاور را فقط با آمپرمتر تشخیص داد؟
خیر. جریان، یکی از دادههای تشخیص است و باید همراه با فرمان کنترل، حفاظتها و عملکرد نوری تفسیر شود. عدد یک تیوب را نباید معیار همه مدلها قرار داد.
چرا توان فقط در یک قسمت میز کم است؟
ارتفاع ورق، فاصله فوکوس و ثبات مسیر پرتو را مقایسه کنید. آزمون یکسان در چند نقطه کمک میکند مشکل وابسته به موقعیت مشخص شود.
آیا افزایش DPI کیفیت حکاکی را بهتر میکند؟
همیشه نه. فاصله خطوط باید با اندازه لکه، ماده و کیفیت فایل تناسب داشته باشد. افزایش بیرویه تراکم خطوط ممکن است حرارت و تیرگی را بیشتر کند.
آیا برای تست میتوان حفاظت آب را موقتاً حذف کرد؟
خیر. علت آلارم و وضعیت جریان باید بررسی شود. حذف حفاظت میتواند اجازه کار بدون خنککاری کافی بدهد و به تیوب آسیب برساند.
برای بررسی مشکل دستگاه خود، علامت اصلی، مدل دستگاه و نتیجه آزمونهای انجامشده را ثبت کنید؛ سپس از ابزار عیبیابی معرفیشده در ابتدای مقاله یا صفحه عیبیابی کاسپین استفاده کنید.


 شارژ تیوب لیزر
 تعمیر دستگاه لیزر
 خدمات حکاکی لیزر
 خدمات برش لیزر

 مقالات
 نرم افزار ها
 طرح لیزر رایگان
 ابزارها


